


Tilbakemelding

Forfatter: FTM
Date: Aug 26, 2026
Jernbane- og togstøpedeler: En praktisk guide til materialer, prosesser og kvalitet
På enden av en lang produksjonslinje sitter en brakett av støpt stål på inspektørbenken. Det ser riktig ut. Tegningen viser riktige mål, og overflatefinishen virker fin. Men komponenten er på vei mot en skinneboggi, hvor den vil møte år med vibrasjoner, sjokkbelastninger og temperaturendringer. Et indre hulrom som er usynlig for øyet, kan bli til en sprekk etter tusenvis av operasjonssykluser.
Her er konklusjonen før detaljene: jernbane- og togstøpedeler er trygge bare når materiale, prosess og dokumentasjon fungerer sammen. En støpeleverandør som forstår disse tre aspektene vil levere deler som består både mekanisk testing og revisjon. Denne guiden forklarer forskjellene du trenger å vite før du kjøper støpte eller smidde deler for skinneapplikasjoner.
Hva gjør jernbane- og togstøpedeler annerledes
Jernbanestøpegods er ikke vanlige industristøpegods. Driftsmiljøet gjør dem mer krevende. Komponenter som bremsesystemdeler, koblingshus, girkassehus, opphengsbraketter og strukturelle støtter må motstå høysyklustretthet. De møter også regn, fuktighet, saltsprut, støv og ekstreme temperaturer fra -40 °C til godt over 60 °C i forskjellige markeder. En defekt som ville vært tålelig i en statisk maskindel kan være livskritisk på et tog.
Den første praktiske konsekvensen er materialkontroll. Skinnedeler krever ofte spesifiserte mekaniske egenskaper som strekkfasthet, flytegrense, forlengelse og slagfasthet. Støperiet må kontrollere den kjemiske sammensetningen innenfor et smalt område og bruke en passende varmebehandlingssyklus. Uten den disiplinen kan den samme geometrien oppføre seg veldig forskjellig fra batch til batch.
Den andre konsekvensen er sporbarhet. Jernbanekjøpere, integratorer og inspektører forventer å se hele historien til en del. Dette inkluderer smeltenummer, varmebehandlingsbatch, inspeksjonsprotokoller og eventuelle avviksrapporter. Av denne grunn behandler en pålitelig leverandør dokumentasjon som en leveranse, ikke som en ettertanke.
Støpeprosesser som brukes til jernbane- og togdeler
Produksjonsruten for en jernbanedel avhenger av dens form, størrelse, materiale og nødvendig produksjonsvolum. Fire hovedtilnærminger dekker de fleste bruksområder: investeringsstøping, sandstøping, pressestøping og smiing. Hver har styrker og avveininger.
Investeringsstøping for skinnedeler
Investeringsstøping, også kalt tapt-voksstøping, er et sterkt valg for komplekse deler med fine detaljer. Braketter, koblinger, små hus og komponenter med interne kanaler drar nytte av den nesten nette formen som denne prosessen gir. I stedet for å bearbeide en kompleks profil fra en solid blokk, støper du den nær den endelige formen og bruker deretter CNC-bearbeiding kun på kritiske overflater. Dette sparer materiell og forkorter ledetiden. Vår produktlinje inkluderer investering støpte jernbanedeler som er produsert av legert stål og rustfritt stål, med maskinering og overflatebehandling lagt til etter behov. Prosessen er spesielt nyttig for mellomstore og store volumer der dimensjonskonsistens er viktig.
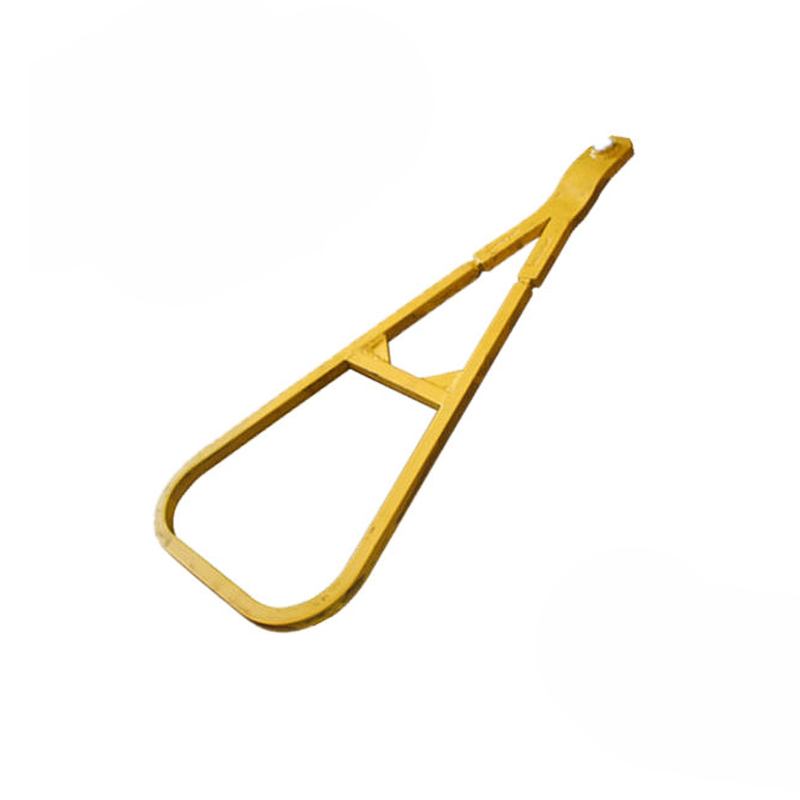 Custom Investment Casting Railway Parts Manufacturers, Factory - Ningbo Hansheng Ningbo Hansheng Machinery Parts Co.,Ltd. er Kina tilpassede produsenter av Investment Casting Railway Parts og Investment Casting Railway Pa... Se produkt →
Sandstøping for strukturelle komponenter
Sandstøping håndterer større jernbanekomponenter som ikke krever de fine detaljene ved investeringsstøping. Girkassehus, pumpehus, store braketter og konstruksjonsstøtter er typiske eksempler. Verktøykostnaden er lavere, og prosessen fungerer bra for små til middels mengder. Overflaten er grovere og toleransene er bredere, så de fleste deler går gjennom maskinering etter støping. Dersom samme leverandør kan håndtere både støping og maskinering, er overgangen fra grovstøping til ferdig komponent lettere å håndtere.
Pressstøping for lette deler
Pressstøping brukes når delen er relativt liten og produksjonsvolumet er høyt. Pressstøpte aluminium vises i skinnebelysning, dørmekanismer, interiørutstyr og elektroniske kabinetter der vektreduksjon er viktig. Prosessen gir utmerket repeterbarhet og god overflatekvalitet. Den største ulempen er den høyere innledende verktøyinvesteringen, som bare gir mening når volumet rettferdiggjør det.
Smiing for høyspenningsjernbanedeler
Noen jernbanekomponenter er for sikkerhetskritiske til å støpes i det hele tatt. Koblinger, fjæringslenker, akselbokskomponenter og girdeler bruker ofte smiing med lukket form fordi smiing justerer kornstrukturen med lastbanen, noe som gir bedre tretthetsmotstand og seighet. En hybrid tilnærming er vanlig: smi først det legerte stålet, bearbeid deretter delen til endelige dimensjoner og påfør et beskyttende belegg. Vi tilbyr legert stål smidde og maskinerte jernbanedeler som går gjennom hele denne ruten. For en kjøper er fordelen en enkelt leverandør som administrerer smiings-, varmebehandlings-, maskinerings- og etterbehandlingsprosessene.
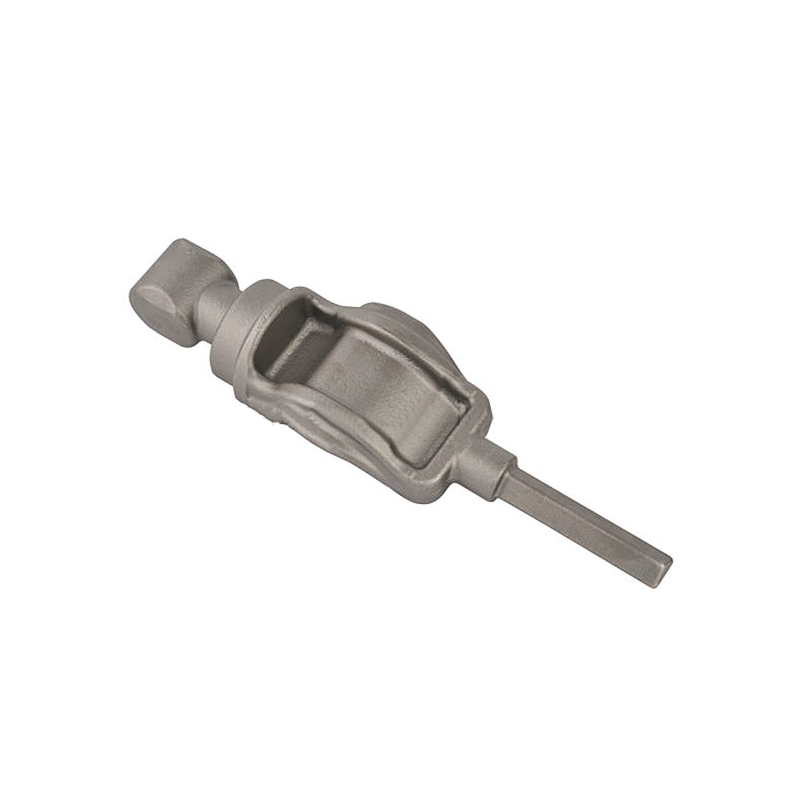 Tilpasset legert stål smidd maskineringsdel/jernbanedeler produsenter, fabrikk - Ningbo Hansheng Machinery Parts Co.,Ltd. er Kina-produsenter av spesialtilpasset legert stål smidd maskineringsdel/jernbanedeler og legert stål for... Se produkt →
Materialeer som brukes i jernbanestøpedeler
Å velge riktig materiale er en kombinasjon av mekanisk design, kostnad og praktisk produksjon. Tabellen nedenfor oppsummerer vanlige materialer som brukes i jernbane- og togstøpedeler.
| Material | Typisk applikasjon | Hvorfor det fungerer |
|---|---|---|
| Karbonstål | Braketter, koblingsdeler, hus | God styrke, sveisbarhet, moderate kostnader |
| Legert stål | Gir, fjæringskomponenter, boggideler | Høyere utmattelsesstyrke og slitestyrke |
| Rustfritt stål | Korrosjonsbestandige beslag, utvendig maskinvare | Motstår rust, kjemikalier og vær |
| Aluminium | Lette braketter, interiørkomponenter | Reduserer vekt, god støpeevne |
| Duktilt jern | Bremsedeler, strukturelle støtter | Kombinerer støpeevne med duktilitet og støtmotstand |
I praksis dominerer karbon og lavlegert stål strukturelle jernbanestøpegods fordi de gir den rette balansen mellom styrke og seighet. Rustfritt stål fremstår der korrosjonsbestandighet er det primære kravet. Aluminium brukes når vektbesparelse er kritisk, for eksempel i innredning og elektroniske hus. Leverandøren skal kunne forklare avveiningene i tall: flytegrense, forlengelse, hardhet og slagenergi ved driftstemperatur.
Kvalitetskontroll og dokumentasjonskrav
Kvalitetskontroll for jernbanedeler starter ved smeltingen og fortsetter gjennom hvert produksjonstrinn. Inngående materialbevis skal samsvare med spesifisert karakter. Grenser for kjemisk sammensetning må overholdes, og de mekaniske egenskapene må verifiseres etter varmebehandling. Vanlige tester inkluderer strekktesting, hardhetstesting og slagtesting. Ikke-destruktiv testing som magnetisk partikkelinspeksjon eller ultralydtesting blir ofte etterspurt for kritiske områder.
Varmebehandling fortjener spesiell oppmerksomhet. Innvendige støpingsspenninger fjernes, og den endelige mikrostrukturen settes under dette trinnet. Hvis varmebehandlingsspesifikasjonen er feil, eller hvis ovnsbelastningen er for stor, kan deler komme ut med inkonsekvent hardhet eller restspenning. Be om hele varmebehandlingsprotokollen, inkludert temperatur og tid, og se om mulig etter leverandører som kombinerer støping og varmebehandling i eget anlegg.
Dokumentasjon og sporbarhet er like viktig som selve støpingen. I mange jernbaneprosjekter kan ikke en del uten komplette papirer aksepteres, selv om den er teknisk perfekt. Se etter en leverandør som jobber med ISO9001 og kan produsere batchsporbarhetsposter. En godt organisert produsent vil oppgi varmenummer, testresultater, inspeksjonsdimensjoner og overflatebehandlingsdetaljer sammen.
Hvordan velge en leverandør for jernbane- og togstøpedeler
Å velge en leverandør for jernbane- og togstøpedeler handler ikke bare om å sammenligne tilbud. Det virkelige spørsmålet er om leverandøren kan kontrollere hele prosessen. Start med å undersøke mønster- eller dyseverktøyet, se deretter på smelting, støping, varmebehandling, maskinering og etterbehandling. En leverandør som eier disse trinnene kan reagere raskt når problemer oppstår og kan gi deg ett ansvarlig kontaktpunkt.
Spør om toleranseevne og tidligere jernbaneprosjekter. Har leverandøren erfaring med din materialkarakter? Kan de oppnå ønsket overflatefinish og dimensjonstoleranse? Har de intern testkapasitet eller outsourcer de alt? Svarene vil fortelle deg hvor stor risiko du har.
Volumfleksibilitet er også en del av beslutningen. Noen jernbaneprogrammer krever bare noen få dusin prototypedeler for testing. Andre trenger vanlige produksjonspartier på tusenvis. En ideell leverandør kan håndtere begge deler uten å endre kvalitetssystemet. En fabrikk med erfaring på tvers av landbruks-, bil- og gruvekomponenter gir en bredere forståelse av tunge applikasjoner, og at kunnskap overføres direkte til skinnedeler.
Jernbane- og togstøpedeler kan ikke behandles som varestøpegods. De opererer i et miljø hvor tretthet, støt, korrosjon og inspeksjonsstandarder er strenge. Nøkkelen til en sikker og økonomisk del er kombinasjonen av materialvalg, prosesskontroll og fullstendig dokumentasjon. Når du finner en leverandør som kan støpe eller smi delen, bearbeide den, behandle overflaten og levere hele papirarbeidet, kjøper du ikke bare en komponent; du kjøper selvtillit. Definer dine krav klart, verifiser leverandørens evner, og bygg et langsiktig forhold basert på sporbar kvalitet.
Valgt lagerdisplay


Kontaktinformasjon
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produktlenker
Produktlenker
Kontakt oss
Opphavsrett ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Alle rettigheter reservert
 Tilpassede støpegodsprodusenter
