


Tilbakemelding

Forfatter: FTM
Date: Sep 02, 2026
Sandstøpedeler: prosess, materialer, toleranser og kjøpshensyn
Be tre støperier oppgi samme 30 kg ventilhus, og du vil ofte motta tre forskjellige priser, tre forskjellige toleranseløfter og tre forskjellige forutsetninger om bearbeidingsgodtgjørelse. Det er ikke uforsiktighet; det skjer fordi "sandstøping" dekker flere støpesystemer med svært forskjellige muligheter. Det korte svaret for kjøpere er dette: sandstøpedeler er vanligvis den mest kostnadseffektive veien til solide, middels til store metallkomponenter i lavt til middels volum, forutsatt at støpesystemet, toleransegraden og inspeksjonsplanen er tilpasset delen fra starten.
Økonomien forklarer hvorfor. En sandform koster en brøkdel av en metallform, prosessen aksepterer nesten alle støpbare legeringer, og den praktiske størrelsen på taket måles i tonn i stedet for kilo. Avveiningene er løsere as-cast toleranser og en grovere overflate, begge styrt gjennom maskineringsgodtgjørelser og en klar spesifikasjon.
Hva teller som en sandstøpedel?
En sandstøpedel er enhver metallkomponent formet ved å helle smeltet metall i en form laget av komprimert, bundet sand dannet rundt et gjenbrukbart mønster. Kjerner, som er sandformer plassert inne i hulrommet, skaper innvendige passasjer og fordypninger, og derfor håndterer prosessen kompleksitet godt: ventilhus med strømningsveier, motorhus med kjølekamre, rørforbindelser med innvendige boringer, og girhus med ribbevegger.
Valget av legeringer er bredt: grått og duktilt jern, karbon og lavlegert stål, rustfritt stål, aluminium og kobberlegeringer som messing og bronse. Ferdige komponenter varierer fra noen hundre gram til mange tonn. To egenskaper definerer produktet som støpt. Dimensjonsnøyaktighet faller vanligvis innenfor ISO 8062 støpetoleransegrader CT9 til CT13, avhengig av støpesystemet og delstørrelsen, og overflaten bærer teksturen til støpesanden. Tetningsflater, boringer og flensflater trenger derfor bearbeidingsgodtgjørelse designet på tegningsstadiet og avsluttet med kutting.
Hvordan prosessen former delen og kostnadene
Rekkefølgen er enkel å følge: bygg et mønster, form formhalvdelene rundt det, sett eventuelle kjerner, sett sammen formen, hell, avkjøl, rist ut, skjær deretter av porter og stigerør og rengjør støpegodset. Det som betyr noe kommersielt er hvor kvalitet og kostnad faktisk bestemmes. Mønsterkvalitet og skillelinjedesign setter grunnlaget for dimensjonsnøyaktighet. Gating og risering bestemmer om metallet størkner godt eller beholder krympeporøsiteten. Avkjølingshastigheten påvirker kornstrukturen og, i stålstøpegods, om varmebehandling er nødvendig. Hver ekstra kjerne, strammet toleranse eller maskinert overflate øker kostnadene et sted langs kjeden, og det er grunnen til at tegninger som er gjennomgått av en støperiingeniør ofte kommer billigere tilbake, ikke dyrere.
For en detaljert gjennomgang av mønsterfremstilling, støping, helling og knock-out, se denne trinnvise forklaringen av hvordan sandstøping fungerer og hvilke deler det produseres .
Støpesystemer: Hvorfor sandstøping ikke er én prosess
Når en leverandør gir tilbud på sandstøpedeler, avhenger prisen og den oppnåelige presisjonen i stor grad av støpesystemet bak nummeret. Grønn sand, bundet med leire og vann, er industriens arbeidshest: rask, gjenbrukbar og billigste per form, som passer til enklere deler i større mengder. Natriumsilikat, ofte kalt vannglassand, herder til en hard, dimensjonsstabil form og er mye brukt til stålstøpegods. Furan og annen ikke-bake harpikssand herder kjemisk ved romtemperatur, holder formen godt og forbedrer finishen på større, mer intrikate støpegods. Silica sol-bundet sand forfiner formoverflaten ytterligere og reduserer massen som er igjen for maskinering.
En praktisk regel følger: jo mer krevende geometri eller toleranse, jo mer betyr støpesystemet. Et støperi som kjører flere systemer kan matche metoden til delen i stedet for å tvinge hver jobb gjennom én linje, og den fleksibiliteten er verdt å spørre om før du sammenligner tilbud.
| Støpesystem | Typisk toleranse (ISO 8062) | Typisk støpt overflate | Passer best for |
|---|---|---|---|
| Grønn sand (leirebundet) | CT11-CT13 hånd molding; CT9-CT11 maskinstøping | Omtrent Ra 12,5-25 mikron | Enklere deler i større volum til den laveste formkostnaden |
| Natriumsilikat (vannglass) sand | CT10-CT12 | Omtrent Ra 12,5-25 mikron | Stålstøpegods og større deler trenger faste, stabile former |
| Furan og ikke-bake harpikssand | CT9-CT11 | Omtrent Ra 6,3-12,5 mikron | Større eller mer intrikate avstøpninger i små til mellomstore partier |
| Silica sol bundet mot sand | CT8-CT10 | Omtrent Ra 6,3-12,5 mikron, finer texture | Deler der etterbehandling og bearbeidingsgodtgjørelse skal etterstrammes |
Hvor deler til sandstøping tjener seg
Ventil- og væskekontrollkomponenter
Trykkutstyr er en naturlig passform. Legerte stålsandstøpte ventildeler, som hus, panser og lukkinger, forlater formen med sjenerøst lager og er ferdig med CNC-bearbeiding på tetningsflater og flensflater, der trykkholding og lekkasjekontroll betyr mest. Støpingen bærer belastningen; maskineringen leverer presisjonen.
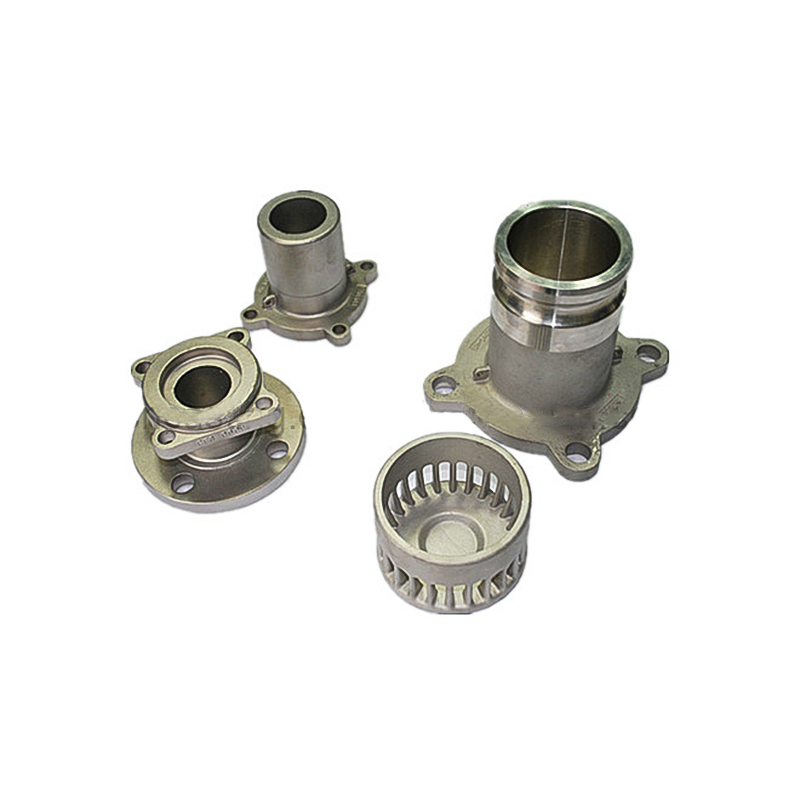 Legert stål Sandstøpeventildeler Sandstøpte ventilhus, panser og lukkinger med CNC-maskinert tetning og flensflater, som kombinerer støpestyrke med maskineringspresisjonen som kreves for trykkholding og lekkasjekontroll. Se produkt →
Generelt maskineri og kraftoverføring
Sandstøpte sylindre, motordeler, lagerdeksler, flensaksler og girkassehus drar fordel av prosessens frihet i veggtykkelse og total størrelse, mens maskinering bringer boringer og flater i toleranse. Det er også her intern maskinering og belegg lønner seg, fordi håndtering mellom separate leverandører ofte er hvor toleranse og ledetid går tapt.
 Maskinering av sandstøpesylinder Sandstøpte hydrauliske sylindre ferdigbehandlet med egen maskinering bringer boringer og flater i toleranse, og tilbyr fleksibilitet i veggtykkelse og størrelse for motor, girkasse og tungt utstyr. Se produkt →
Maskinvare for marin, konstruksjon og landbruk
Stålsandstøpegods for marin maskinvare, rørkoblingsdeler, motorsykkelkomponenter og deler til landbruksmaskiner avrunder listen: applikasjoner som trenger seighet, beskyttende belegg og pålitelige mekaniske egenskaper mer enn kosmetisk finish. For tungt utstyr strekker den samme logikken seg til slitedeler og monteringskomponenter.
 Stålsandstøping for marin maskinvare Tøffe stålsandstøpegods for marine hardware og rørforbindelsesdeler, egnet for bruksområder som trenger beskyttende belegg og pålitelige mekaniske egenskaper i stedet for kosmetisk finish. Se produkt →
Som en tommelfingerregel, hvis delen er jernholdig, tyngre enn noen få kilo, eller nødvendig i volumer som ikke rettferdiggjør hardt verktøy, fortjener sandstøping det første sitatet.
Hvordan sandstøping sammenlignes med pressestøping og investeringsstøping
Konklusjon først: velg sandstøping for størrelse, jernholdige legeringer og lavt til middels volum; velg trykkstøping for tynnveggede, ikke-jernholdige deler i store volumer; og velg investeringsstøping når trange toleranser og fine detaljer rettferdiggjør en høyere stykkpris. Ingen av de tre er universelt bedre, fordi de løser forskjellige problemer.
Pressstøping bruker en permanent stålform, så verktøy er dyrt, men kostnadene per del faller kraftig i volum; det er stort sett begrenset til aluminium, sink og kobberlegeringer og til delstørrelser som passer til maskinen. Investeringsstøping produserer nesten nettformede komponenter med fine detaljer, men voks- og keramikkprosessen koster mer per stykke. Sandstøping sitter i motsatt hjørne: minimal verktøyinvestering, nesten ubegrenset valg av legeringer og et sjenerøst størrelsesområde, med løsere støpt presisjon som bearbeiding gjenvinner på funksjonelle flater. Mange innkjøpsprogrammer bruker alle tre side ved side, og tildeler sandstøpegods til rammer, hus og ventilhus, investeringsstøpegods til komplekse mindre komponenter og pressestøpte til høyvolums aluminiumsutstyr.
Hva du skal bekrefte før du signerer en ordre om sandstøping
Forskjellen mellom en jevn ordre og en problematisk en dukker vanligvis opp i spesifikasjonen i stedet for i metallet. Før du forplikter deg til en leverandør, bør du fastslå følgende:
- Toleransegrad og bearbeidingstillegg. Navngi standarden, for eksempel ISO 8062, og toleransegraden på tegningen, og merk hvilke flater som er maskinert, slik at sitater er virkelig sammenlignbare.
- Støpesystem og bindemiddel. Spør om sitatet forutsetter grønn sand, natriumsilikat, harpiks eller silikasolvendt sand; valget endrer både pris og oppnåelig finish.
- Materialverifisering. Spesifiser legeringsstandarden, krev en mekanisk teststang for hver varme, og be om rapportering om kjemisk sammensetning.
- Inspeksjonsomfang. Bli enige om dimensjonal inspeksjon og visuelle kriterier, og om magnetisk partikkel- eller ultralydtesting for trykkholdende eller sikkerhetskritiske områder.
- Etterstøpingsomfang. Oppgi hvem som utfører varmebehandling, maskinering, belegning og maling, og hvilke dokumenter, som målrapporter og materialsertifikater, sendes med varene.
- Godkjenning av første artikkel. En prøve godkjent mot tegning forhindrer de fleste tvister senere i partiet.
Arbeide med en tilpasset sandstøpeleverandør
Sandstøping belønner leverandører som behandler det som en prosess som skal konstrueres i stedet for bare å støpes, og skiltene er enkle å få øye på: Leverandøren spør om arbeidsbelastningen og servicemiljøet til delen, foreslår et støpesystem i stedet for å vente på at et skal bli navngitt, og siterer maskinering og belegg som en del av den samme planen. Siden 2003 har Ningbo Hansheng Machinery Parts Co., Ltd., også fungert som Ningbo Yifei Machinery Parts Co., Ltd. , har levert spesialtilpassede støpegods og smidninger fra en 5000 kvadratmeter stor fabrikk i Ningbo, Kina, som arbeider under et ISO 9001 kvalitetssikringssystem, med maskinering, varmebehandling og overflatebelegg håndtert internt og de fleste produkter eksportert til Europa og Nord-Amerika.
Hvis du kjøper sandstøpedeler, er det mest effektive utgangspunktet en tegning med toleranser, mengder og bruksdetaljer tydelig markert. En dyktig leverandør vil svare med et anbefalt støpesystem, en bearbeidingsplan og et tilbud du kan sammenligne linje for linje, og den sammenligningen er der de virkelige besparelsene finnes.
Valgt lagerdisplay


Kontaktinformasjon
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produktlenker
Produktlenker
Kontakt oss
Opphavsrett ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Alle rettigheter reservert
 Tilpassede støpegodsprodusenter
